
 中文简体

Как подобрать автоматическую консервную машину к вашим металлическим упаковочным материалам
Sep 11, 2026
В обычный производственный день в 9:00 утра линия консервирования, работавшая со скоростью 380 банок в минуту, остановилась из-за того, что толщина стального корпуса банки, состоящего из двух частей, внезапно отклонилась на 0,02 мм. Автоматическая консервная машина не сломалась. Материал находился за пределами допуска зажима станка. Результатом стал 40-минутный простой и 1900 бракованных снарядов, прежде чем оператор сбросил параметры.
Вывод прост: автоматическая консервная машина работает ровно столько, сколько обеспечивает выравнивание материала и процесса вокруг нее. Если вы оцениваете машину, ваша первая задача — не сравнивать показатели скорости. Ваша первая задача — определить, как ваша металлическая заготовка, покрытие и допуски будут взаимодействовать с этим станком.
От чего на самом деле зависит производительность консервного автомата
Автоматическая консервная машина в среде металлической упаковки выполняет три основные функции: формование, соединение и запечатывание. Для банок, состоящих из трех частей, машина подает прокатанный лист или рулон стали для корпуса банки, формирует корпус, сваривает боковой шов и фланцует оба конца. Для банок, состоящих из двух частей, машина вытягивает чашку из рулона с покрытием, а затем прессует ее для придания формы. Система подачи, инструменты и датчики машины разработаны с учетом размерных характеристик.
Это означает, что фактическая производительность зависит от того, насколько точно ваш материал соответствует проектному окну машины. Если стальной рулон слишком твердый, формовочные валки могут соскользнуть. Если покрытие слишком толстое, необходимо отрегулировать температуру сварки. Если на поверхности имеется определенная регистрация отпечатка, система машинного зрения должна постоянно ее видеть.
На линии из трех частей материал обычно представляет собой лист или рулон с покрытием, отрезанный по длине. Затем автоматическая консервная машина формирует цилиндр корпуса и сваривает шов. Сварной шов – самая чувствительная часть. Небольшое изменение толщины оловянного покрытия может изменить требуемый сварочный ток на 3–5 процентов, что вынуждает оператора настраивать аппарат. Если регулировка повторяется много раз за смену, общая эффективная мощность машины падает быстрее, чем следует из паспортной таблички.
На практике большинство производителей упаковки замечают эти проблемы гораздо позже, чем ожидают. Линия, на которой использовался одноцветный стальной корпус банки, может показаться нормальной, пока вы не переключитесь на катушку с многоцветной печатью. Датчики положения автоматической консервной машины определяют более темный или светлый субстрат как другую контрольную точку, и каждая последующая операция меняется. Именно здесь выбор стали для корпуса банки становится вопросом выбора машины, а не только вопросом покупки.
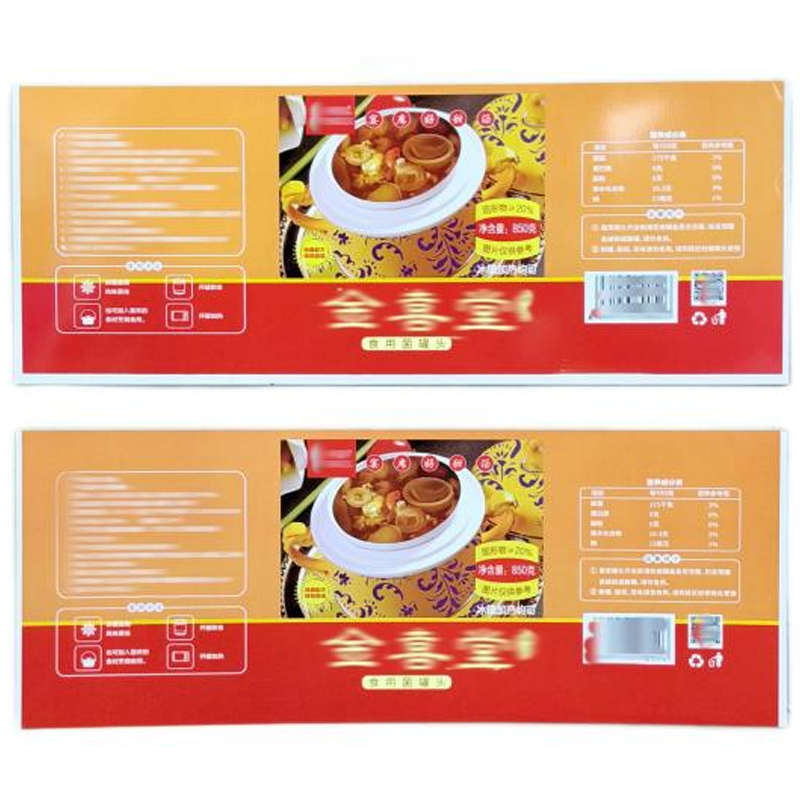 Стальной корпус банки из трех частей с многоцветной печатью для упаковки Эта жесть или ламинированная сталь обеспечивают многокрасочную печать с оловянным покрытием от 1,1 до 11,2 г/м² и допуском по толщине ±0,01 мм. Его однородная поверхность помогает предотвратить смещение датчиков на автоматических линиях консервирования. Посмотреть продукт →
Ниже мы остановимся на измерении допуска.
Толерантность к материалу: бесшумный двигатель эффективности автоматической консервной машины
Когда вы сравниваете автоматические консервные машины, в литературе часто подчеркивается время цикла и особенности переналадки. Однако наиболее дорогостоящие отказы обычно вызваны отклонением допусков материала. Например, если поставщик поставляет рулон белой жести толщиной 0,29 мм вместо указанных 0,28 мм, станция формовки корпуса все равно может его обработать. Но когда толщина меняется вдоль одной и той же катушки, сварочный ток становится нестабильным. Машина начинает делать непрочные швы, и команда контроля качества не может определить, в чем проблема: в машине, в катушке или в операторе.
В таблице ниже показаны типичные ожидаемые допуски для материалов, используемых в современной автоматической консервной машине.
| Параметр материала | Типичное рабочее окно | Воздействие при превышении |
|---|---|---|
| Толщина | 0,18-0,30 мм | Заедание подачи и неравномерность сварных швов |
| Вес покрытия | 2,8-5,6 г/м2 | Плохая коррозионная стойкость или отслаивание |
| Твердость | 52-62 HRС | Упругие и деформированные корпуса банок |
Вес покрытия – еще одна переменная, влияющая на герметизацию и сварку боковых швов. Для пищевого продукта с коротким сроком хранения допускается покрытие толщиной 2,8 г/м2. Для такого агрессивного пищевого продукта, как помидоры, проблемой становится скорость растворения железа. Автоматическая консервная машина, настроенная на одну массу покрытия, не будет автоматически адаптироваться к другой без перенастройки. Это распространенный источник скрытых простоев.
Для крышки действует тот же принцип. Запас EOE, нарезанный с небольшим заусенцем, может не повлиять на медленную ручную линию, но автоматическая консервная машина со скоростью 600 банок в минуту обнаружит этот заусенец как ошибку подачи. Результат – ложное заедание или повреждение крышки. Вот почему выбор надежного материала EOE так же важен, как и выбор марки машины.
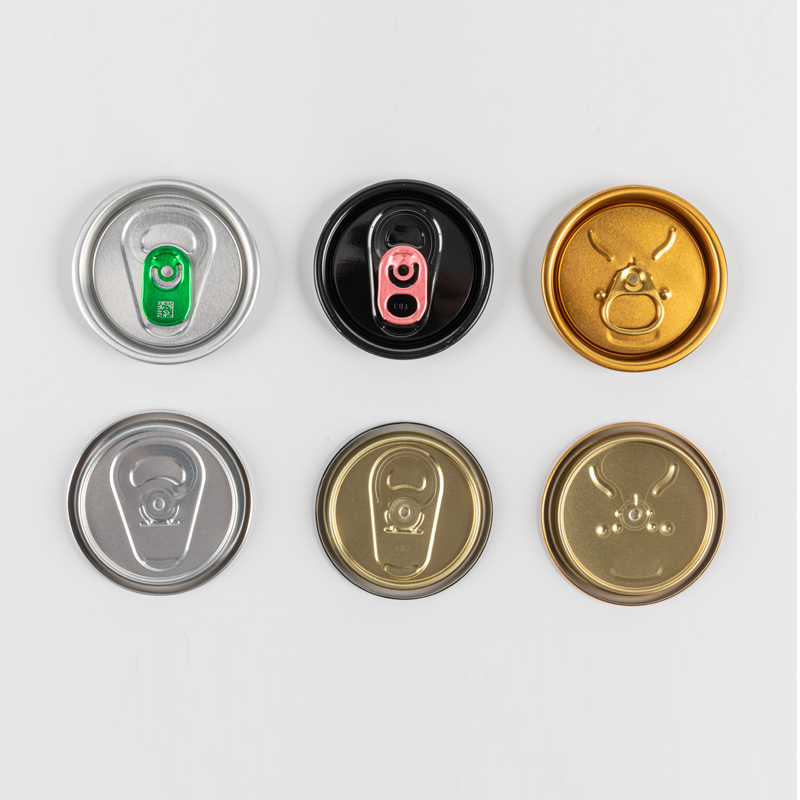 Запас для напитков EOE с настраиваемым покрытием и типами концов Этот запас EOE подходит для сока и пива и поддерживает несколько типов концов и вариантов настройки. Чистый срез снижает риск ложного замятия и повреждения крышек при высокоскоростном консервировании. Посмотреть продукт →
Указывая допуски, вы снижаете риск этих небольших, но дорогостоящих сбоев.
Выбор автоматической консервной машины для вашего ассортимента продукции
Ассортимент вашей продукции определяет, какие функции машины действительно имеют значение. Завод, который производит только двухсекционные банки для напитков, предъявляет иные требования, чем завод, который производит множество небольших партий трехсекционных банок для пищевых продуктов.
- Двухкомпонентные линии: высокая скорость, низкий расход материала, но ограниченная гибкость формы корпуса.
- Трехкомпонентные линии: могут иметь разные диаметры и высоты, но для сварки боковых швов требуется точный материал и покрытие.
- Многоцветные печатные корпуса: требуется, чтобы система регистрации автоматической консервной машины была совместима с длиной повтора печати.
Поскольку слои печати и покрытия наносятся до формирования банки, производительность машины зависит от качества этого покрытия. Равномерное покрытие, полученное на линия покрытия рулонной стали уменьшает колебания трения и улучшает стабильность сварного шва.
Помимо материала, само оборудование должно соответствовать предполагаемой скорости линии и будущему расширению. Машина малой грузоподъемности может обрабатывать 150 банок в минуту, а линия большой толщины может превышать 800. Решение должно основываться на фактическом годовом объеме, а не на максимальной теоретической скорости машины.
Скорость не является нейтральным параметром. При увеличении скорости линии выше 500 банок в минуту подача листов становится более динамичной. Натяжение ленты, вакуумные присоски и формовочные прессы должны работать в более быстром ритме. Если сталь корпуса вашей банки имеет однородную твердость и стабильное покрытие, такая высокая скорость возможна. Если материал имеет небольшие отклонения, машина либо будет производить больше брака, либо вам придется замедлить ее работу, чтобы сохранить качество. Таким образом, фактическая скорость, которую вы получаете, ограничена качеством входного материала.
 Поддержка оборудования для стабильности линии консервирования Эта компания по производству оборудования предоставляет знания в области машинного оборудования и промышленности. Благодаря единообразию исходных материалов их системы сохраняют производительность на более высоких скоростях, сокращая количество брака и обеспечивая предсказуемую работу. Посмотреть продукт →
Когда вы сочетаете правильное покрытие, правильную сталь корпуса банки и правильное оборудование, вы получаете систему, которая работает предсказуемо.
Переналадка и обслуживание: где появляются скрытые затраты
Переналадка является вторым по величине источником потери производительности после сбоев. На автоматической консервной машине переналадка включает в себя замену формовочных инструментов, сброс параметров шовной сварки и загрузку нового рулона. Если на вашей линии работает несколько размеров продукции, вам необходимо оценить, сколько минут занимает каждая смена.
- Снимите и очистите бывшие матрицы; общее время может превышать 20 минут на старых машинах.
- Перенастроить сварочный аппарат на новую толщину стали; опытному оператору нужно 10-15 минут.
- Подайте и зарегистрируйте новую катушку; это может занять еще 5 минут.
Это время становится статьей бюджета. Станок с быстросменным инструментом может стоить на 15 процентов дороже, но за год можно сэкономить больше на трудозатратах. Та же логика применима и к проверкам качества. Строгий процесс контроля качества при входном контроле материалов предотвращает многие из этих неожиданностей при перенастройке.
Техническое обслуживание – это не просто смазка или замена ремня. Автоматическая консервная машина, работающая со смещенным формовочным механизмом, постепенно изнашивает матрицы. Этот износ проявляется в виде смещения размеров банок, и специалисты по качеству заметят все большее количество банок, не прошедших проверку микрометром. Если у вас есть надежный процесс проверки материалов, вы всегда можете отличить износ матрицы от изменений поступающего материала. Без этого бригада технического обслуживания может заменить совершенно исправный инструмент.
Простой способ оценить инвестиции в автоматические консервные машины
Оценку автоматической консервной машины следует начинать с спецификации вашего материала, а не с брошюры о машине. Запишите фактический диапазон толщины, вес покрытия и качество поверхности для каждого продукта, который вы планируете использовать. Затем попросите поставщика оборудования доказать, что системы подачи, формования и измерения машины могут обеспечить существующие допуски на входящую рулонную бумагу.
Когда вы приглашаете поставщика оборудования, попросите его принести образец вашего материала или попросите провести испытание на его собственной машине. Испытание должно включать три случая: ваш средний материал, ваш самый жесткий допуск и наихудший вариант катушки, которую вы получаете от вашего текущего поставщика. Если машина может производить приемлемые банки во всех трех случаях, у нее есть реальный эксплуатационный запас. Если он может обрабатывать только средний материал, вы покупаете машину, которая выйдет из строя при обычных колебаниях производства.
Автоматическая консервная машина стабильна настолько, насколько стабильна самая слабая линия в линии. Если ваш поставщик может продемонстрировать стабильную работу с вашими текущими материалами, вы нашли надежного партнера. Если они смогут продемонстрировать производительность только на собственном эталонном материале, вы принимаете на себя технический риск, который позже появится в вашем производственном отчете.
Начните с того, что вы на самом деле обрабатываете, и машинное решение станет намного проще.


- Address: № 11 Zhenxing Road, зона экономического и технологического развития Ханчжоу Бэй Шанъюй, Чжэцзян, Китай
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

